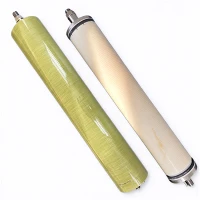
Les membranes tubulaires d'ultrafiltration constituent un processus clé dans la transformation de matières premières polymères ou céramiques en éléments de membrane de séparation dotés de performances de séparation spécifiques, d'une résistance mécanique et d'une structure stable grâce à des processus physico-chimiques précis. Ce processus peut être résumé comme : préparation de la matière première → préparation du support → formation de la couche de séparation → moulage et durcissement → post-traitement et tests → encapsulation du module.
Préparation des matières premières et préparation de la solution membranaire La première étape de la production consiste à sélectionner un matériau de membrane approprié en fonction d'indicateurs tels que le seuil de poids moléculaire cible, la résistance à la température et à la corrosion et la résistance mécanique. Les matériaux de membrane organique courants comprennent le polyéthersulfone (PES), le fluorure de polyvinylidène (PVDF) et le polypropylène (PP) ; les membranes inorganiques sont principalement composées d'alumine (Al₂O₃), d'oxyde de zirconium (ZrO₂) et de dioxyde de titane (TiO₂).
Après avoir sélectionné le matériau, la solution de coulée doit être préparée avec précision. En prenant le PES ou le PVDF comme exemples, ils sont généralement mélangés avec des solvants (tels que le N,N-diméthylacétamide, DMAC) et des additifs (tels que la polyvinylpyrrolidone, PVP) dans un rapport massique spécifique (par exemple, polymère 10 à 35 %, additifs 1 à 20 %, solvant 50 à 89 %). Le mélange est agité à 50-90 degrés pendant 12-48 heures pour assurer une dissolution complète, suivi d'une filtration et d'un dégazage pour former une solution de coulée homogène et stable.
Préparation du support (tube de base) : Pour soutenir la couche de séparation fragile et assurer le flux, des tubes de support poreux doivent d'abord être préparés. Il existe deux processus principaux :
• Tube de support organique : des rubans en tissu non tissé-tels que le polyester et le polyéthylène sont enroulés en spirale sur un tube central en métal sur une machine d'enroulement de tube automatique. Le renforcement est obtenu grâce à un adhésif thermofusible et à un soudage par ultrasons, formant un tube de support avec une couche composite de tissu non tissé intérieur et extérieur.
• Tubes de support inorganiques : fabriqués à partir de poudres céramiques telles que l'alumine et l'oxyde de zirconium, ces tubes sont préparés sous forme de boues, extrudés, séchés, puis frittés à haute température pour former-des tubes en céramique à haute résistance avec une structure poreuse.
• Formation de la couche de séparation : La couche de séparation est le facteur essentiel qui détermine les performances de la membrane. Son processus de formation est principalement divisé en deux catégories : l’inversion en phase humide et le revêtement composite.
1. Inversion de phase humide (processus grand public) : ce processus est largement utilisé dans les membranes d’ultrafiltration tubulaires organiques. La solution de coulée préparée est uniformément appliquée sur la paroi interne ou externe du tube support, qui est ensuite immergé dans un bain de coagulation (généralement de l'eau). La séparation de phases se produit entre la solution membranaire et le bain de coagulation, avec échange de solvant et de non-solvant, formant une couche de séparation ultrafine avec une structure asymétrique sur la surface du support. En contrôlant la formulation de la solution de coulée, la température, le temps de gélification et l'angle d'entrée d'eau du tube support, la taille des pores et le flux de la membrane peuvent être contrôlés avec précision.
2. Revêtement composite : Pour améliorer les propriétés antisalissure de la membrane ou réaliser des fonctions de séparation spéciales, une couche composite est souvent construite sur la surface du support poreux. Par exemple, recouvrir la paroi interne d'un tube de support en PVDF d'une couche hydrophile de PDA (dopamine), puis déposer des nanofeuilles de GO (oxyde de graphène) peut produire une membrane de nanofiltration composite à haut-flux et à haut-taux de rejet-. Les membranes céramiques utilisent souvent un processus de revêtement sol-gel multicouche, déposant séquentiellement des nanosols d'alumine, de boehmite et de dioxyde de titane sur un support grossier-poreux, réduisant progressivement la taille des pores du niveau micrométrique au niveau d'ultrafiltration (<100 nm).
Formage, durcissement et post-traitement
Après le revêtement, la membrane doit être formée et durcie. Les tubes à membrane organique sont refroidis et durcis, puis coupés à des longueurs standard selon les besoins. Pour améliorer leur souplesse et leur résistance au pliage, ils sont parfois immergés dans une solution hydratante comme la glycérine. Les membranes céramiques nécessitent un séchage et un frittage à haute-température pour assurer une liaison solide entre la couche de séparation et le support, formant ainsi une structure de pores hiérarchique stable.
Inspection et contrôle de la qualité
Chaque lot de produits est soumis à un contrôle de qualité rigoureux pour garantir que les performances répondent aux normes. Les indicateurs clés comprennent :
• Performance de base : Flux d'eau pure sous pression standard (par exemple 0,1-0,25 MPa). • Performance de séparation : taux de rétention de substances standard avec des poids moléculaires spécifiques (telles que PEG, BSA) pour déterminer le seuil de poids moléculaire.
• Propriétés physiques : Aspect, dimensions, épaisseur de paroi, résistance mécanique et résistance à la pression.
Encapsulation du module : les tubes à membrane testés seront encapsulés pour former le module à membrane tubulaire final. Le processus d'encapsulation comprend :
1. Scellement des extrémités : fusion à chaud ou collage des embouts aux deux extrémités du tube à membrane pour former une cavité fermée.
2. Regroupement : chargement de plusieurs tubes à membrane dans le boîtier résistant à la pression-selon les exigences de conception, et installation des ports d'entrée/sortie, des connecteurs et d'autres composants.
3. Inspection finale : réalisation de tests globaux d'étanchéité à l'air et de pression sur le module encapsulé. Une fois qualifié, il peut être stocké comme produit standard ou livré pour utilisation.